Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-10 Origen: Sitio
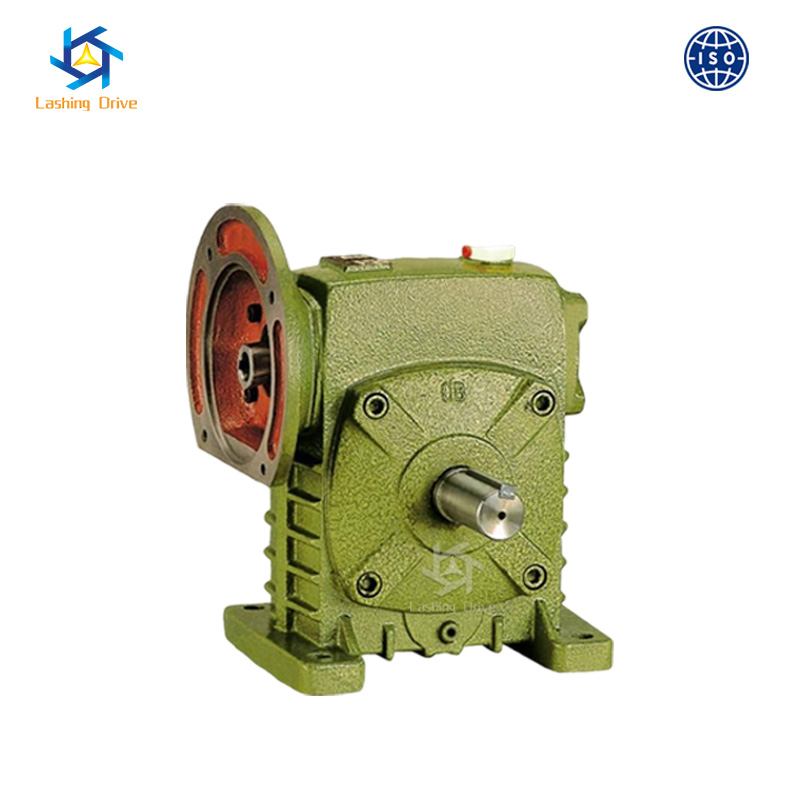
La especificación de un variador de ángulo recto industrial requiere una alineación exacta entre el par de salida requerido, la huella mecánica y la compatibilidad del motor. Los ingenieros a menudo enfrentan estrictas limitaciones espaciales al diseñar la disposición de los equipos. Deben equilibrar los requisitos de carga pesada con espacios de instalación cada vez más reducidos. Necesita componentes robustos de transmisión de potencia para mantener las operaciones funcionando sin problemas. Presentamos el variador de la serie WP como una solución de transmisión de potencia estándar en la industria. Su especificación central gobierna directamente tanto la capacidad mecánica como la envoltura física. Esta métrica crítica es la distancia al centro.
Nuestro propósito es proporcionar un marco de evaluación técnica para seleccionar la distancia entre centros y el tamaño de marco correctos. Aprenderá a evaluar las restricciones mecánicas con precisión. Exploramos métodos para prevenir la sobrecarga térmica en aplicaciones exigentes. También lo guiamos para evitar la incompatibilidad de montaje durante las actualizaciones del sistema. Comprender estos fundamentos de ingeniería garantiza que sus sistemas automatizados mantengan el máximo rendimiento bajo estrés.
La distancia entre centros es la métrica principal que dicta la capacidad de torsión y la clasificación térmica de un reductor helicoidal WP.
Seleccionar el tamaño correcto del marco de la caja de engranajes helicoidales garantiza la alineación con los estándares del motor de entrada (NEMA/IEC) y las restricciones físicas de montaje.
Un tamaño insuficiente para utilizar un reductor de tornillo sin fin compacto puede provocar cuellos de botella térmicos; La huella física debe equilibrarse con los requisitos del factor de servicio.
La referencia cruzada precisa de las distancias entre centros es fundamental al reemplazar cajas de engranajes de eje sólido en ángulo recto heredadas para garantizar la compatibilidad del patrón de pernos insertables.
Los ingenieros definen la distancia central como la medida exacta entre el eje central del eje helicoidal de entrada y el eje central de la rueda helicoidal de salida. Esta única dimensión dicta la geometría interna del juego de engranajes. Una distancia mayor permite dientes de engranaje más grandes. Los dientes de engranaje más grandes crean una superficie de contacto significativamente más amplia durante el engrane. Esta área de contacto influye directamente en la cantidad de par que el tren de engranajes puede transmitir de forma segura. Al establecer el Distancia entre centros del reductor helicoidal wp , usted establece la capacidad mecánica básica de toda la unidad motriz.
Aumentar la distancia entre centros aumenta exponencialmente el par de salida permitido. Un pequeño aumento en el tamaño físico produce un salto enorme en la capacidad de carga. La resistencia mecánica del engranaje de bronce depende de su diámetro primitivo. Un diámetro de paso mayor proporciona un mayor apalancamiento contra el eje de salida. No se pueden escalar linealmente las expectativas. Pasar de una distancia entre centros de 50 mm a 100 mm a menudo triplica el límite de par de salida. Los ingenieros deben consultar tablas de rendimiento para verificar estos saltos no lineales. Pasar por alto esta relación exponencial conduce a un grave subdimensionamiento o a un derroche de sobredimensionamiento.
Distancia al centro (mm) |
Capacidad de par relativa |
Expansión del volumen de la vivienda |
Escala de aplicación típica |
|---|---|---|---|
40 - 60 |
Bajo (valor de referencia) |
Mínimo |
Transportadores ligeros, embalaje |
70 - 100 |
Moderado (2x - 3x valor inicial) |
Moderado |
Manipulación de materiales, agitadores |
120 - 150 |
Alto (4x - 6x valor inicial) |
Grande (alta capacidad de aceite) |
Automatización Pesada, Ascensores |
175 - 250 |
Extremo (8x+ línea de base) |
Masivo (Disipación Máxima) |
Minería, molienda industrial pesada |
La distancia entre centros dicta directamente el volumen de la carcasa fundida. El volumen de la carcasa determina la capacidad de aceite de la unidad y la superficie exterior. Estas dimensiones físicas establecen los límites absolutos de disipación térmica de cualquier Reductor de gusano WP . Los engranajes mecánicos generan calor continuamente bajo carga. El aceite lubricante absorbe este calor. A continuación, la carcasa transfiere el calor al aire circundante. Una carcasa más pequeña contiene menos aceite y presenta menos superficie. En consecuencia, las unidades más pequeñas se sobrecalientan rápidamente bajo cargas pesadas continuas. Debe evaluar las clasificaciones térmicas junto con los límites de par mecánico.
La distancia entre centros establece los límites de carga de referencia. Sin embargo, la fricción inherente al deslizamiento de los engranajes cambia el enfoque de ingeniería. Los engranajes helicoidales se deslizan entre sí en lugar de rodar suavemente. Esta acción deslizante genera fricción y calor sustanciales. Las distancias entre centros más grandes soportan cargas mecánicas más altas pero también generan más calor total a altas velocidades. Debe tener en cuenta los factores de servicio térmico. Las prácticas estándar de la industria recomiendan ajustar los factores de servicio según el ciclo de trabajo. El funcionamiento continuo exige un factor de servicio térmico más alto que el funcionamiento intermitente. Depender únicamente de la resistencia mecánica conduce a una degradación temprana del lubricante.
Los fabricantes clasifican estos reductores industriales mediante designaciones numéricas específicas. Los tamaños comunes oscilan entre 40 y 250. Este número normalmente refleja la distancia central exacta en milímetros. Una unidad de tamaño 80 presenta una distancia de 80 mm entre los ejes. Esta convención de nomenclatura simplifica los cálculos de ingeniería iniciales. Inmediatamente conoce la escala física de la unidad. Sin embargo, debe verificar los códigos de sufijo específicos. Las letras de sufijo a menudo indican la orientación de la carcasa, el estilo del eje de entrada o el tipo de brida de montaje. La denominación estandarizada le ayuda a realizar referencias cruzadas entre catálogos de diferentes fabricantes rápidamente.
Adaptar la caja de cambios a su motor de accionamiento requiere una evaluación precisa. Debes alinear el Tamaño del marco de la caja de engranajes helicoidales wp con bridas de entrada del motor estándar. Los ingenieros estadounidenses utilizan con frecuencia marcos estándar NEMA, como 56C o 145TC. Los sistemas europeos se basan en marcos métricos IEC, como 71B5 u 80B14. El diámetro de la brida de entrada y el tamaño del orificio deben coincidir exactamente con el eje del motor. Una brida incompatible le obliga a utilizar placas adaptadoras personalizadas. Las placas adaptadoras añaden longitud innecesaria e introducen posibles errores de alineación. Confirme siempre las dimensiones del orificio de entrada antes de finalizar las especificaciones de su equipo.
Las salidas de eje sólido en ángulo recto siguen siendo el estándar para aplicaciones de servicio pesado. Los ejes sólidos soportan cargas elevadas y fuertes impactos excepcionalmente bien. Se integran fácilmente con piñones de cadena y poleas de correa. Por el contrario, los diseños de orificio hueco se deslizan directamente sobre el eje accionado de la máquina. Los orificios huecos eliminan la necesidad de acoplamientos externos. Este montaje directo ahorra un espacio lateral significativo. Sin embargo, los diseños de orificio hueco requieren tolerancias estrictas del eje. También debes asegurarlos usando brazos de torsión para evitar que toda la carcasa gire. Elija su estilo de salida según el tipo de carga y el espacio de montaje disponible.
Los tamaños de marco estándar a veces no cumplen con las demandas de aplicaciones extremas. Un juego de engranajes de una sola etapa normalmente tiene un límite de relación de 60:1 u 80:1. Subir una sola etapa reduce drásticamente la eficiencia. Cuando necesita proporciones como 300:1 o 900:1, necesita soluciones de varias etapas. Los reductores de doble velocidad apilan una unidad primaria sobre una unidad secundaria. Esta combinación multiplica la relación sin exigir una distancia enorme al centro primario. Las configuraciones de varias etapas mantienen manejable el espacio total. Ofrecen velocidades de salida increíblemente lentas y de alto par, ideales para tareas de posicionamiento pesadas.
La maquinaria automatizada moderna exige el máximo rendimiento en el mínimo espacio. Los sistemas transportadores y las máquinas de embalaje dejan muy poco espacio para componentes de accionamiento voluminosos. Los ingenieros se enfrentan a una difícil disyuntiva. Especificar un El reductor de tornillo sin fin compacto resuelve el problema de la huella espacial de inmediato. Sin embargo, las unidades compactas tienen menores capacidades de aceite. Se calientan mucho más rápido en servicio continuo. Debe equilibrar el sobre físico con el factor de servicio requerido. A veces, es necesario actualizar el lubricante a aceite totalmente sintético para sobrevivir al cuello de botella térmico que supone un espacio reducido.
Las unidades industriales estándar cuentan con carcasas pesadas de hierro fundido. El hierro fundido proporciona una durabilidad increíble. Naturalmente amortigua las vibraciones y resiste cargas de impacto repentinas. Desafortunadamente, el hierro fundido es pesado y voluminoso. Las alternativas de aluminio ofrecen enormes ahorros de peso. El aluminio también disipa el calor más rápido que el hierro fundido. Esta rápida transferencia de calor hace que el aluminio sea ideal para aplicaciones compactas. Sin embargo, las carcasas de aluminio no pueden soportar impactos fuertes. Funcionan mejor en entornos de carga suaves y uniformes. Debe hacer coincidir el material de la carcasa con el entorno físico y el perfil de carga.
Los entornos específicos imponen requisitos de materiales más estrictos. Las plantas de procesamiento de alimentos y las instalaciones farmacéuticas requieren equipos con capacidad de lavado. Los productos químicos de limpieza fuertes destruyen rápidamente los acabados estándar de hierro fundido y aluminio. En estos escenarios, debe especificar variantes de acero inoxidable. El acero inoxidable resiste perfectamente la corrosión. Sin embargo, el acero inoxidable retiene el calor interno mucho más tiempo que el aluminio. Esta mala conductividad térmica limita la disponibilidad de modelos de acero inoxidable ultracompactos. Generalmente es necesario especificar una distancia entre centros mayor solo para controlar las temperaturas internas. Considere siempre la dinámica térmica al seleccionar materiales de vivienda especializados.
Los componentes industriales eventualmente fallan bajo estrés continuo. Cuando una transmisión en ángulo recto heredada se estropea, la producción se detiene. Necesita un reemplazo rápido y sin cita previa. Modificar la placa base de la máquina lleva demasiado tiempo. Debe medir con precisión la unidad defectuosa existente. Comience por localizar la placa de identificación original del fabricante. Si la placa de identificación es ilegible, tome sus pinzas. Debe aplicar ingeniería inversa a las dimensiones físicas. Un reemplazo exitoso requiere identificar primero la distancia central exacta. Esta única medición reduce instantáneamente las opciones de reemplazo disponibles.
Hacer coincidir la distancia entre centros es sólo el primer paso. Debe validar varias otras dimensiones físicas críticas.
Altura del eje: Mida desde las patas de la base hasta el centro del eje de salida. Un desajuste aquí requiere calzar o fresar.
Patrón de orificios para pernos: verifique la distancia entre los orificios de montaje en la base. Los patrones incorrectos requieren perforar nuevos agujeros en el marco de la máquina.
Diámetro del eje de salida: Mida el diámetro del eje sólido y el ancho del chavetero. Los ejes que no coinciden no se ajustarán a sus piñones o acoplamientos existentes.
Brida de entrada: asegúrese de que la nueva unidad acepte su motor eléctrico existente de manera segura.
Los ingenieros confían en gráficos completos de referencias cruzadas para cambiar de marca sin problemas. Las principales marcas como Dodge publican guías de conversión. Utilice estas guías para unir huellas físicas. Sin embargo, hay que mirar más allá del tamaño físico. Una unidad de tamaño 70 de la marca A puede tener una clasificación térmica diferente a la de una unidad de tamaño 70 de la marca B. Debe verificar los factores de servicio de la aplicación. Revise las especificaciones del material de los engranajes y las clasificaciones de los rodamientos. Asegúrese de que la serie WP de reemplazo coincida con la resistencia mecánica de la unidad heredada. Nunca sacrifique el factor de servicio simplemente para lograr un rápido ajuste físico.
Defina el par de salida continuo requerido en función de la carga impulsada.
Determine las horas de funcionamiento por día (p. ej., 8 horas frente a 24 horas).
Identifique la clasificación de la carga de choque (uniforme, choque moderado o choque fuerte).
Establezca el factor de servicio mínimo aceptable utilizando las pautas estándar AGMA basadas en estas variables.
Calcule la relación objetivo exacta dividiendo la velocidad de entrada del motor por la velocidad de salida deseada.
Tome el par requerido y multiplíquelo por el factor de servicio calculado.
Consulte las tablas de rendimiento del fabricante utilizando este valor de par ajustado.
Seleccione la distancia central de referencia que maneje de forma segura el par ajustado en su relación específica.
Verifique las dimensiones físicas del tamaño de bastidor seleccionado con el diseño de su maquinaria.
Confirme el espacio libre alrededor de la carcasa para una ventilación adecuada y futuros cambios de aceite.
Verifique que las dimensiones de la brida de entrada coincidan exactamente con el estándar de motor NEMA o IEC seleccionado.
Asegúrese de que la longitud del eje del motor no toque fondo dentro del orificio de entrada.
Seleccione el estilo de eje de salida necesario: sólido simple, sólido doble o de orificio hueco.
Determine la orientación de montaje: estándar con patas, con brida o universal.
Confirme que la ubicación del tapón del respiradero esté alineada con la posición de montaje final para evitar fugas de aceite.
Verifique la capacidad de carga sobresaliente del eje de salida si usa correas o cadenas.
La selección exitosa de variadores de la serie WP requiere un estricto equilibrio de ingeniería. Debes sopesar las pesadas exigencias mecánicas con las implacables realidades espaciales. Finalizar primero la medición central garantiza que su estructura física elegida sobreviva a tensiones térmicas a largo plazo. Evite subdimensionar las unidades simplemente para que se ajusten a un espacio reducido, ya que la degradación térmica ocurre rápidamente bajo cargas continuas. Tómese el tiempo para medir las unidades heredadas con precisión durante las modernizaciones para garantizar la compatibilidad inmediata. Consulte siempre las hojas de datos detalladas del fabricante, los dibujos dimensionales o a un ingeniero de aplicaciones antes de finalizar la adquisición para evitar errores de instalación.
R: Se mide encontrando la distancia perpendicular exacta entre el eje central del eje helicoidal de entrada de alta velocidad y el eje central del eje del engranaje de salida de baja velocidad. Esta dimensión normalmente se expresa en milímetros y define la categoría de tamaño del marco central de la unidad.
R: Sí, los ciclos de trabajo intermitentes generan menos calor total. Un ciclo de trabajo más bajo permite un factor de servicio térmico reducido. A menudo puede seleccionar de forma segura una unidad más pequeña para tareas intermitentes, siempre que el límite de par mecánico aún supere las cargas de arranque máximas de su sistema.
R: Las unidades de una sola etapa suelen ofrecer relaciones que van desde 10:1 hasta 60:1, aunque algunas llegan a 80:1. Ir más allá de 60:1 en una sola etapa reduce significativamente la eficiencia mecánica. Para relaciones superiores a este rango, los ingenieros recomiendan conjuntos de múltiples etapas (doble reducción).
R: Debe verificar que las especificaciones de la brida de entrada del reductor coincidan con la designación estándar NEMA (p. ej., 56C) o IEC (p. ej., 71B5) de su motor. Confirme estrictamente el diámetro del orificio de entrada, el ancho del chavetero y el diámetro de la brida piloto para garantizar una conexión física precisa y sin vibraciones.